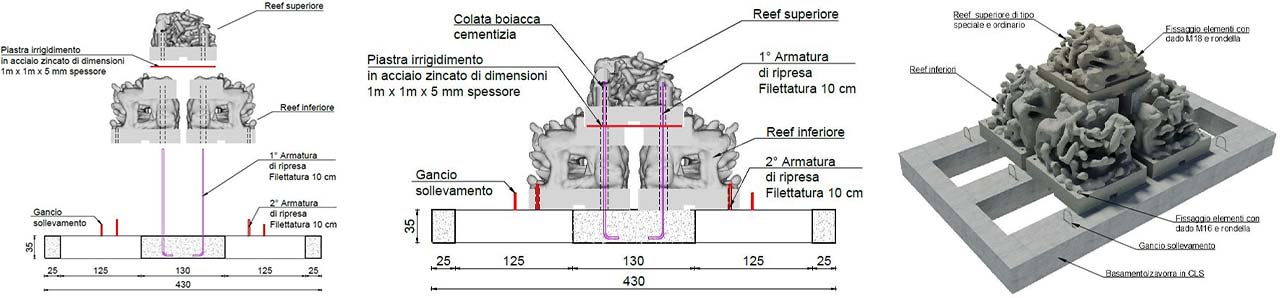
Come anticipato nelle premesse, durante le fasi di preproduzione, è emersa la difficoltà, da parte di Desamanera, nel reperimento di alcune componenti per i leganti necessari alla stampa 3D che possono essere reperiti solamente nel mercato estero e un conseguente e non sostenibile aumento dei costi oltre che dei tempi di fornitura non compatibili con le tempistiche del progetto.
Per ovviare a tale problematica, è stato necessario provvedere alla riformulazione della miscela. Tra le varie soluzioni prese in considerazione la più promettente è risultata quella che utilizza come legante del cemento pozzolanico (CEM IV/A R42.5). Sono state eseguite numerose prove variando le miscele ed utilizzando diversi additivi, tuttavia nessuna delle miscele provate ha dato dei risultati accettabili in termini di resistenza e struttura del materiale come indicato sia nella relazione tecnica a cura della Prof.ssa Teresa Mangialardi, Associato di Scienza e Tecnologia dei Materiali presso la Facoltà di Ingegneria Civile e Industriale – Università di Roma “La Sapienza”, sia dal rapporto di prova a cura del laboratorio LIFE Laboratori Ingegneria Ferrara Srl a cui sono state affidate le prove di rottura dei campioni.
In merito alle considerazioni finali rispetto alle prove eseguite e alla selezione delle miscele più opportune la professoressa Mangialardi conclude che “Nell’urgenza di chiudere la campagna di prove, il mio parere risulta favorevole alla selezione per il processo di stampa 3D, tramite attivazione selettiva del cemento, della miscela CEM IV/A 42,5 R-2,5% alluminatosodico-4% superfluidificante P191, previa verifica dei risultati di resistenza meccanica a 28 giorni. Ai fini dell’accettabilità dei materiali e del processo di stampa, il risultato a 28 giorni potrà essere considerato positivo non solo se si porrà ad un livello superiore rispetto a quello conseguito con la miscela CEM IV/B 32,5N-sabbia-2,5% NaAlO2, ma anche superiore a quello ottenuto con la miscela CEM IV/B 32,5N-sabbia priva di accelerante (dovrà, cioè, raggiungere valori significativamente > 4 MPa). Da non trascurare, infine, le problematiche connesse alla eventuale movimentazione e al trasporto prematuro dei prodotti stampati di grandi dimensioni, quando i valori delle resistenze meccaniche potrebbero risultare critici per la loro integrità. In altri termini. È fortemente consigliata un’adeguata stagionatura in condizioni controllate per un periodo non inferiore a 28 giorni prima del trasporto dei pezzi stampati presso la sede definitiva.”
Come si evince i valori necessari per l’accettabilità del materiale devono superare ampiamente la resistenza di 4MPa. Tale resistenza non viene mai però raggiunta o superata come riportato nelle conclusioni del rapporto di prova a cura del laboratorio LIFE di seguito riportato.
“A conclusione della campagna si riportano di seguito alcuni grafici significativi del percorso di analisi eseguito, mettendo a confronto le formulazioni risultate più significative. [Omesso elemento grafico] Si osserva che nessuna delle formulazioni analizzate ha raggiunto i 4 MPa di resistenza a compressione. Il rapporto tra la resistenza a compressione e la resistenza a flessione risulta inferiore all 1,5 (calcolato sui valori di picco). [Omesso elemento grafico] Si osserva infine per tutte le formulazioni testate, se estratte dal letto di stampa al momento stesso della stampa a seguito della spruzzatura dell’acqua prestabilita, e successivamente miscelate meccanicamente ed energicamente compattate all’interno di appositi stampi, sottoposti a maturazione nelle stesse condizioni dei provini stampati, forniscono una resistenza a compressione compresa nel range dei 30 – 40 MPa, valori propri del legante pozzolanico impiegato. Pertanto per quanto sin qui riportato, e pure considerando i valori attesi in fase di predisposizione della campagna, fissati nel raggiungimento di una resistenza a compressione di almeno 10 MPa, si ritiene che le formulazioni testate fino a questo momento con tempi di maturazione inferiori ai 28gg non siano idonee al processo di realizzazione dei BIOREEF, nell’impossibilità di garantire l’integrità dei manufatti durante le fasi di trasporto e movimentazione dei manufatti stessi. Le masse volumiche, indipendentemente dal grado di maturazione, risultano molto basse, sempre inferiori ai 1500 kg/mc, più prossime ai valori di riferimento di una sabbia non compattata piuttosto che ad un prodotto miscelato con legante idraulico. I grafici seguenti mostrano le masse volumiche a 28gg e l’elevata porosità del materiale ottenuta mediante pesatura e asciugatura in forno.”
In considerazione dei risultati ottenuti, insoddisfacenti dal punto di vista delle resistenze, ci si è trovati nell’impossibilità di procedere con la stampa tridimensionale, quindi, su indicazione della ATS, si è reso necessario cambiare modalità realizzativa degli elementi optando per un getto in opera dei reef utilizzando un calcestruzzo con cemento pozzolanico identico a quello proposto per l’imbasamento.
Dovendo realizzare la struttura gettata in opera non risulta possibile creare forme troppo complesse, pertanto, pur mantenendo ingombri massimi di poco inferiori a quelli autorizzati si è optato per una forma troncopiramidale con 4 fori per faccia come concordato con l’esperto biologo del CURSA.
Per la realizzazione dell’elemento tronco conico in serie è necessario l’impiego di casseforme metalliche riutilizzabili e quindi di una redistribuzione delle foronomie del basamento per consentire l’estrazione del guscio inferiore. Inoltre, la forma, la maggiore resistenza del materiale impiegato e la possibilità di armarlo, da un lato, comportano un maggiore peso della struttura superiore, dall’altro la possibilità di renderlo collaborante e solidale alla struttura di basamento che può quindi essere ridotta di spessore per contenere i pesi garantendo la capacità strutturale durante le fasi di sollevamento per i trasporti e la posa.
Nel dettaglio il nuovo elemento sarà costituito da due componenti gettate in opera: il basamento e il reef.
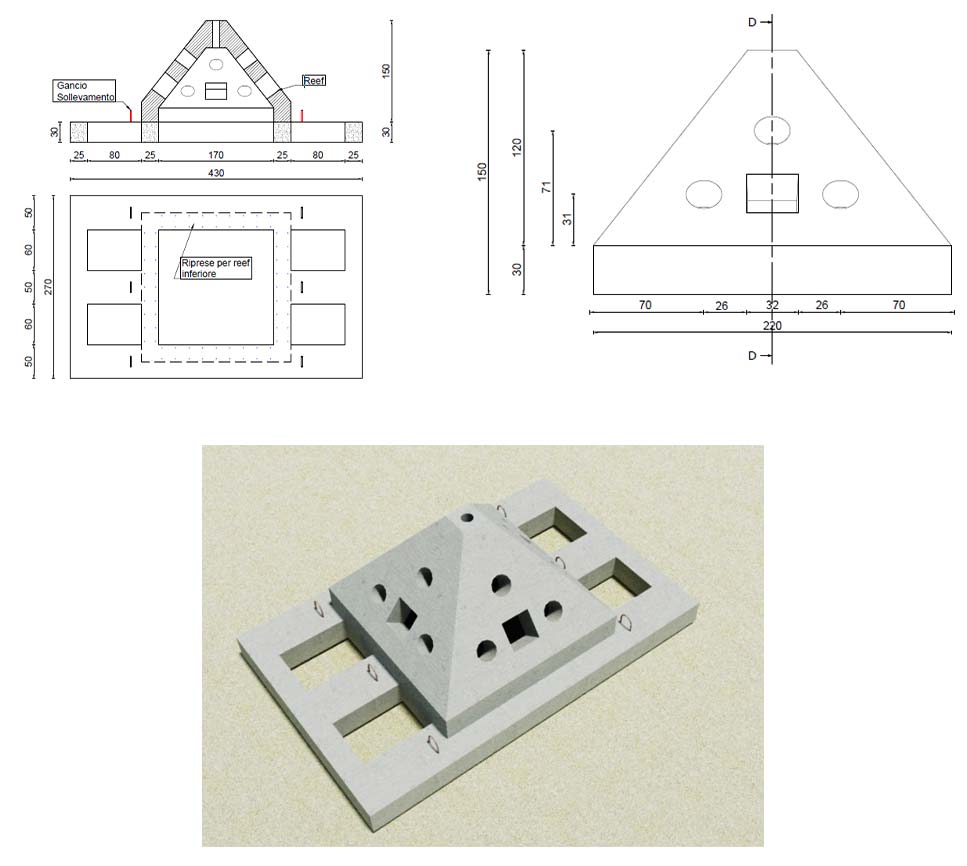
Come per la previsione di progetto il basamento costituisce l’elemento di zavorra e distribuzione dei pesi, le dimensioni esterne risultano le stesse della situazione di progetto ovvero 4.30 m x 2.70 m, viene variato lo spessore che passa da 35 cm a 30 cm per contenere il peso della struttura finita intorno alle 10 ton.
La distribuzione delle finestrature viene modificata riducendo la dimensione delle quattro esterne (da 1.25 x 0.70 m a 0.80 x 0.60 m) e realizzandone una centrale, di dimensione 1.70 x 1.70 m, per consentire l’installazione e la successiva rimozione delle casseforme per il getto del tronco di piramide.
L’elemento tronco piramidale, che va a sostituire i reef stampati in 3D, avrà un ingombro in pianta di 2.20 x 2.20 m come la soluzione di progetto ed una altezza alla sommità di 1.50 m di poco inferiore a quella che si sarebbe realizzata nella soluzione precedente.
Alcuni dettagli dimensionali dei nuovi elementi ed una vista assonometrica sono riportate nella Fig. 5.
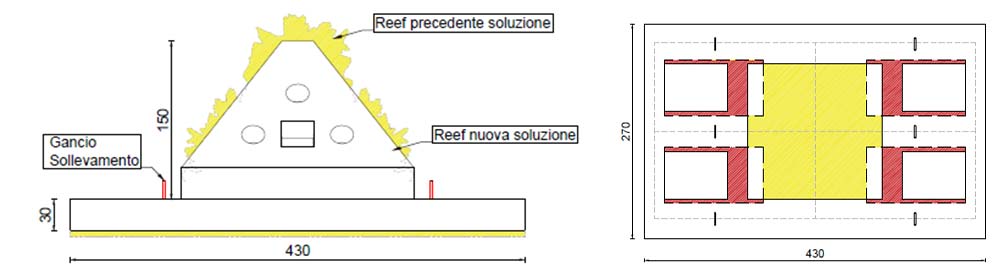
Una immagine comparativa tra le strutture di progetto e quelle oggetto di modifica sono riportate invece in Fig. 5.